1000L 卧式捏合机:从 100L 放大到 1000L,不是"做大"那么简单
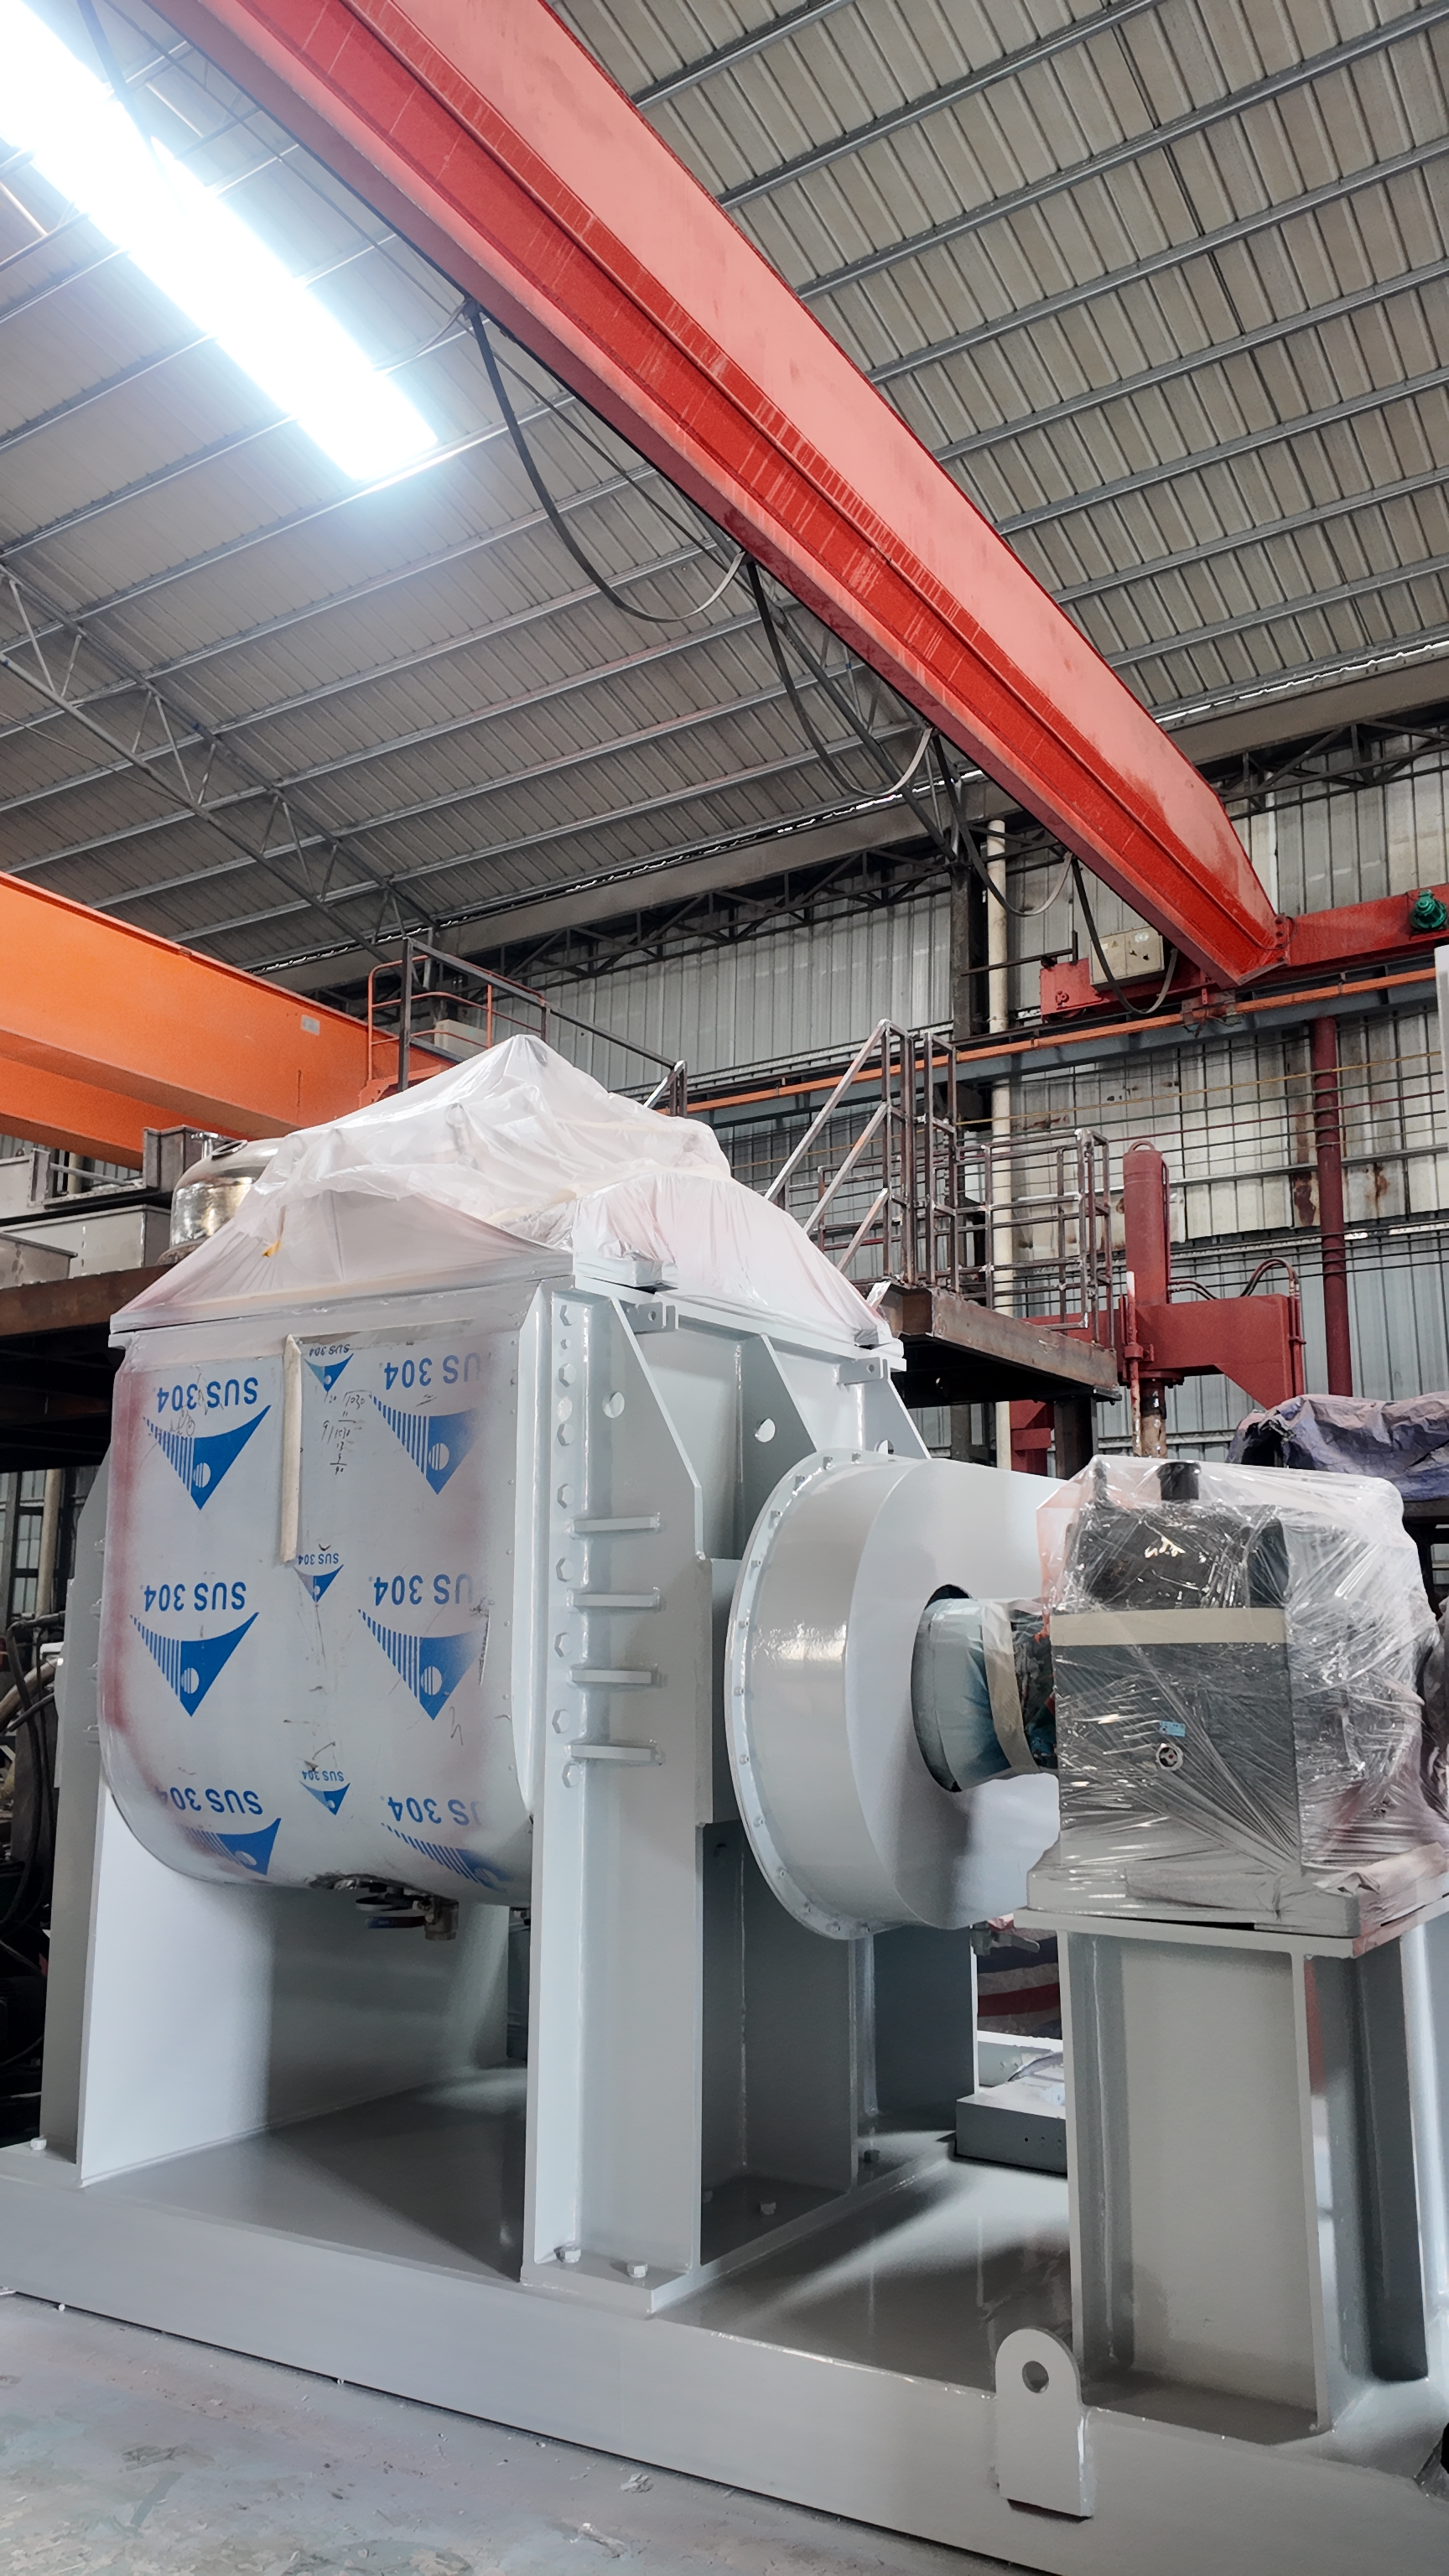
▲ 1000L 卧式捏合机出厂前实拍 —— 缸体表面贴着 SUS 304 保护膜,中部是重型减速机与联轴器护罩,右侧主电机单独包膜,整机坐落在一个整体底座上,顶部用防尘布遮盖
一、设备放大,为什么不是"等比例放大"?
很多采购方的直觉是:100L 的机器好用,那就买台 1000L 的放大版。
这个直觉在化工设备上是错的。
搅拌与混合设备的放大(Scale-up)是化工工程里的经典难题。原因在于:体积按立方增长,而散热面积只按平方增长。
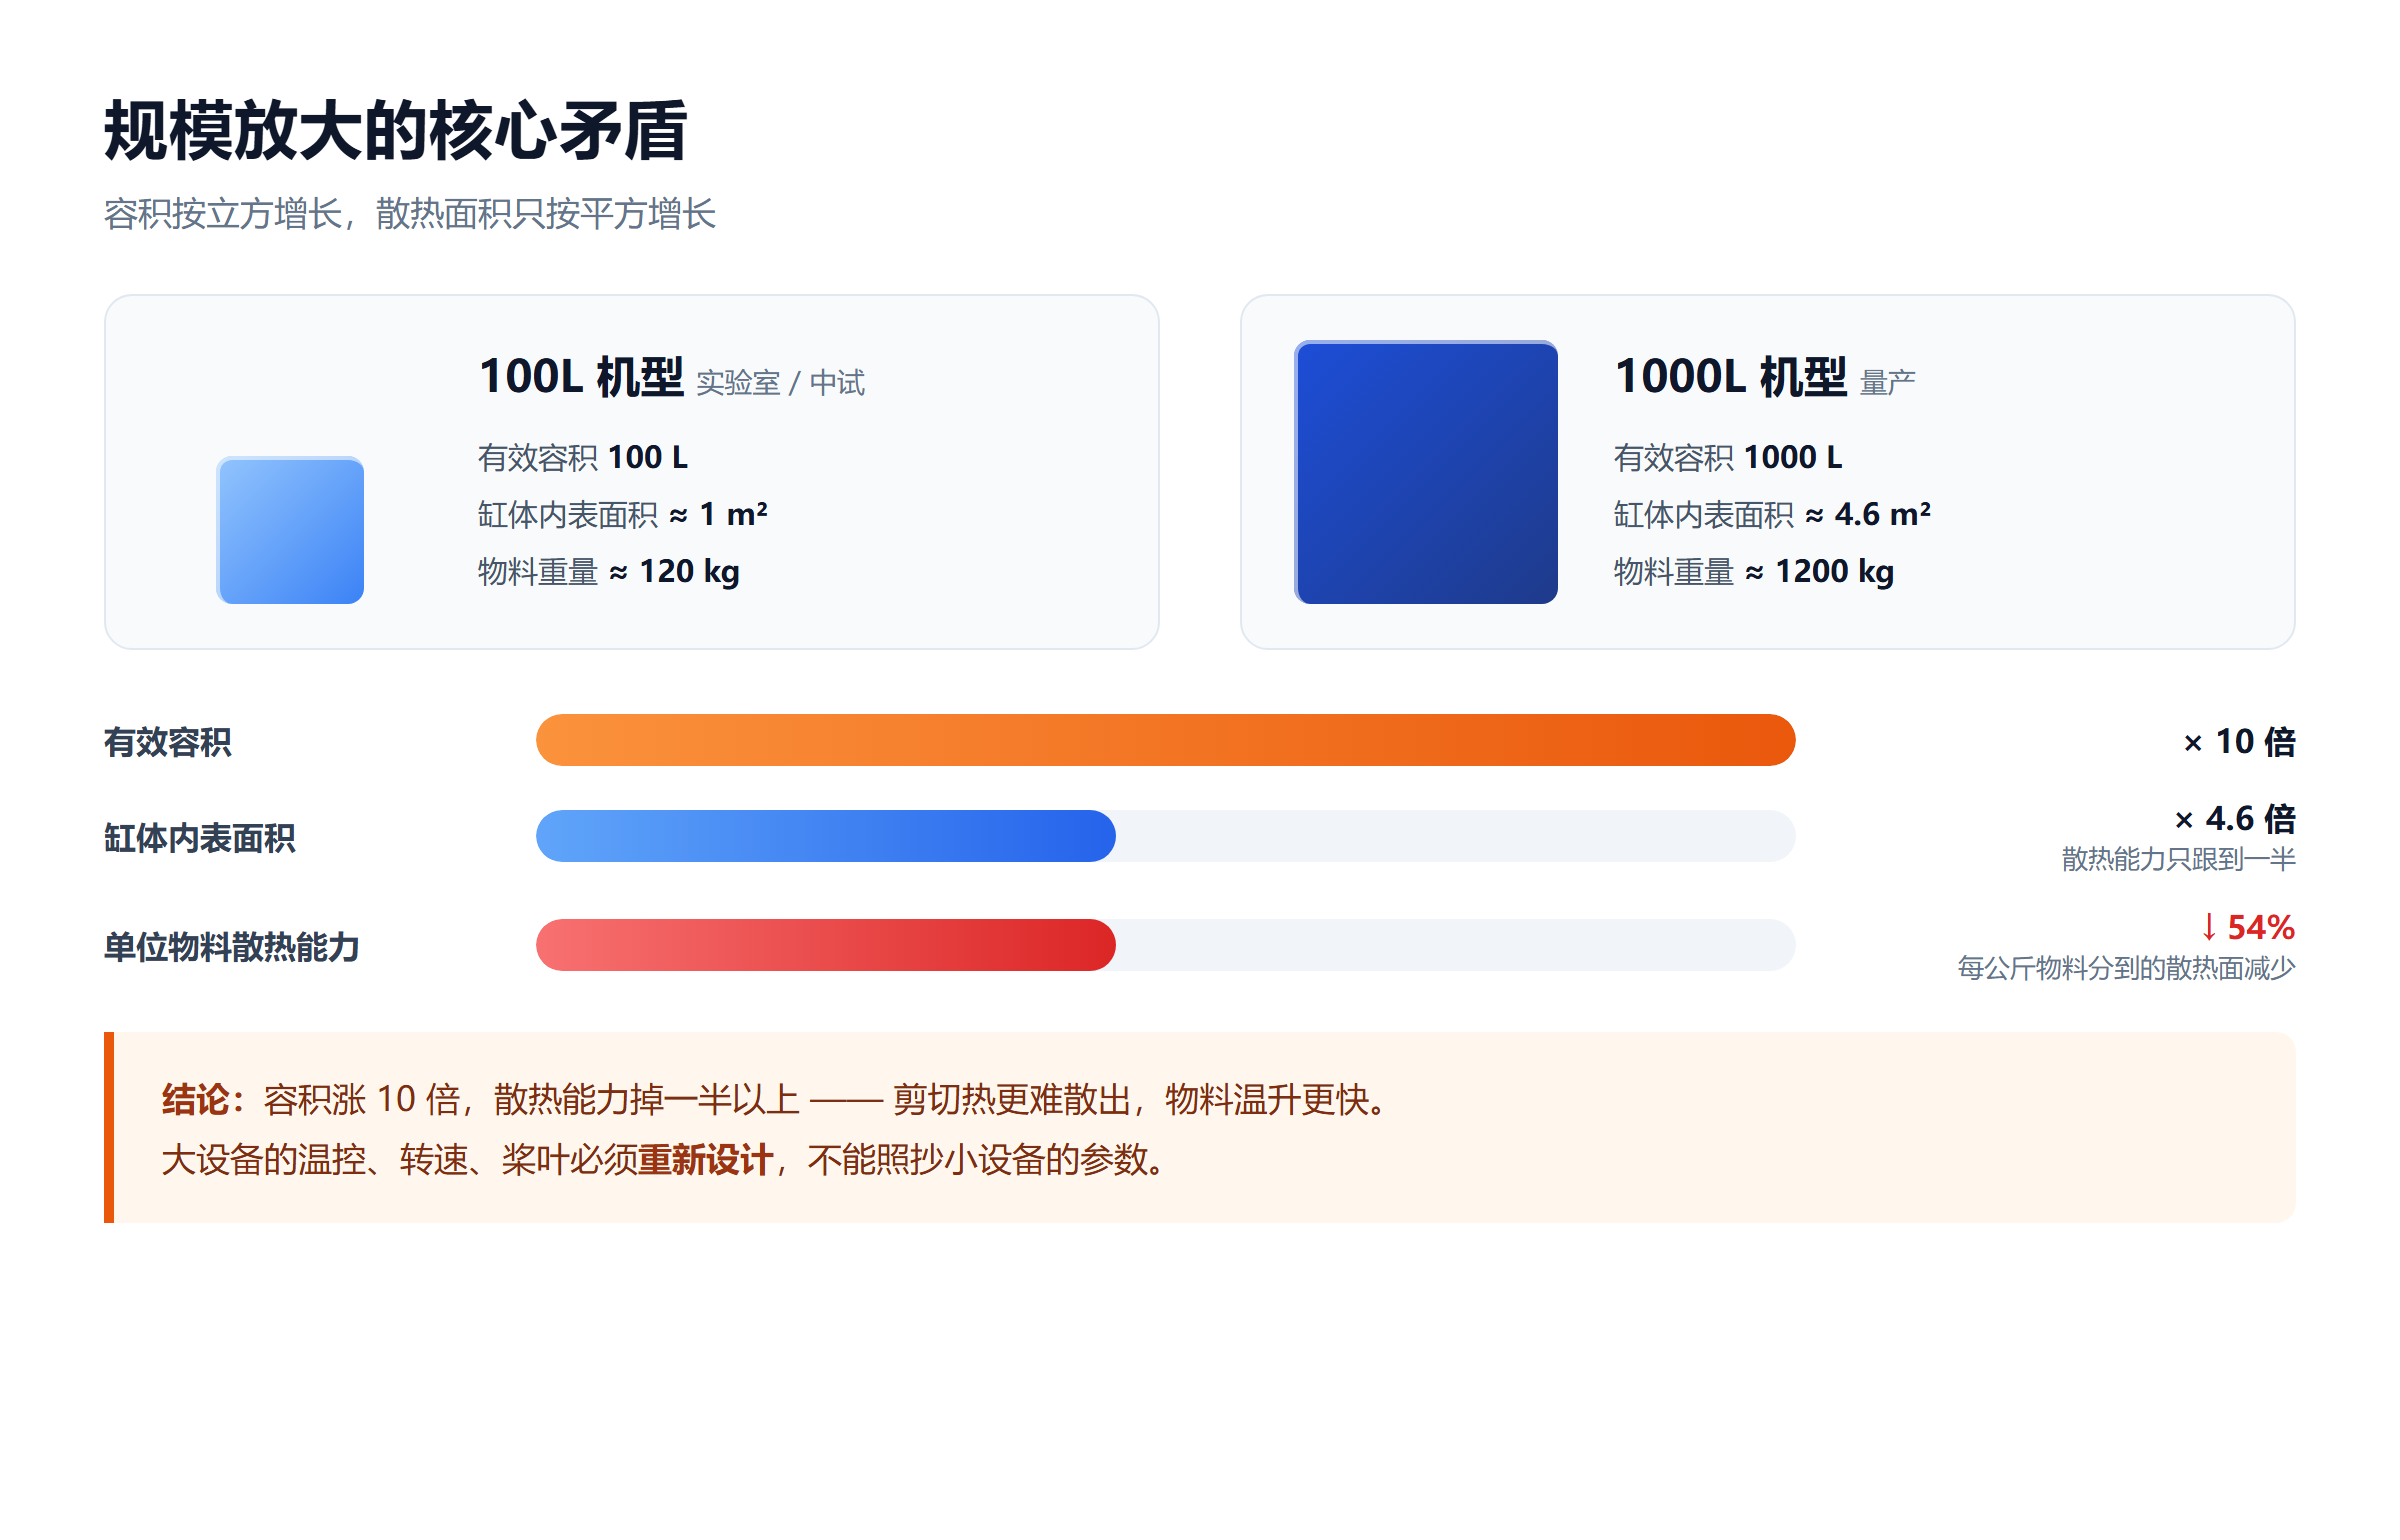
▲ 容积涨 10 倍,缸体内表面积只涨 4.6 倍,单位物料分到的散热能力反而下降一半
举个具体的例子:
| 参数 | 100L 机型 | 1000L 机型 | 放大倍数 |
|---|---|---|---|
| 有效容积 | 100L | 1000L | 10 倍 |
| 缸体内表面积 | ~1 m² | ~4.6 m² | 4.6 倍 |
| 物料重量(密度 1.2) | ~120 kg | ~1200 kg | 10 倍 |
容积涨 10 倍,但散热面积只涨 4.6 倍——这意味着:
- 单位物料能分到的散热能力下降了一半以上
- 剪切产生的热量更难散出,物料温升更快
- 同样的加热 / 冷却夹套配置,在 1000L 设备上效果会大打折扣
这就是为什么大设备的温控系统、搅拌转速、桨叶形式都要重新设计——不能照抄小设备的参数。
二、规模放大要解决的 4 个工程难题
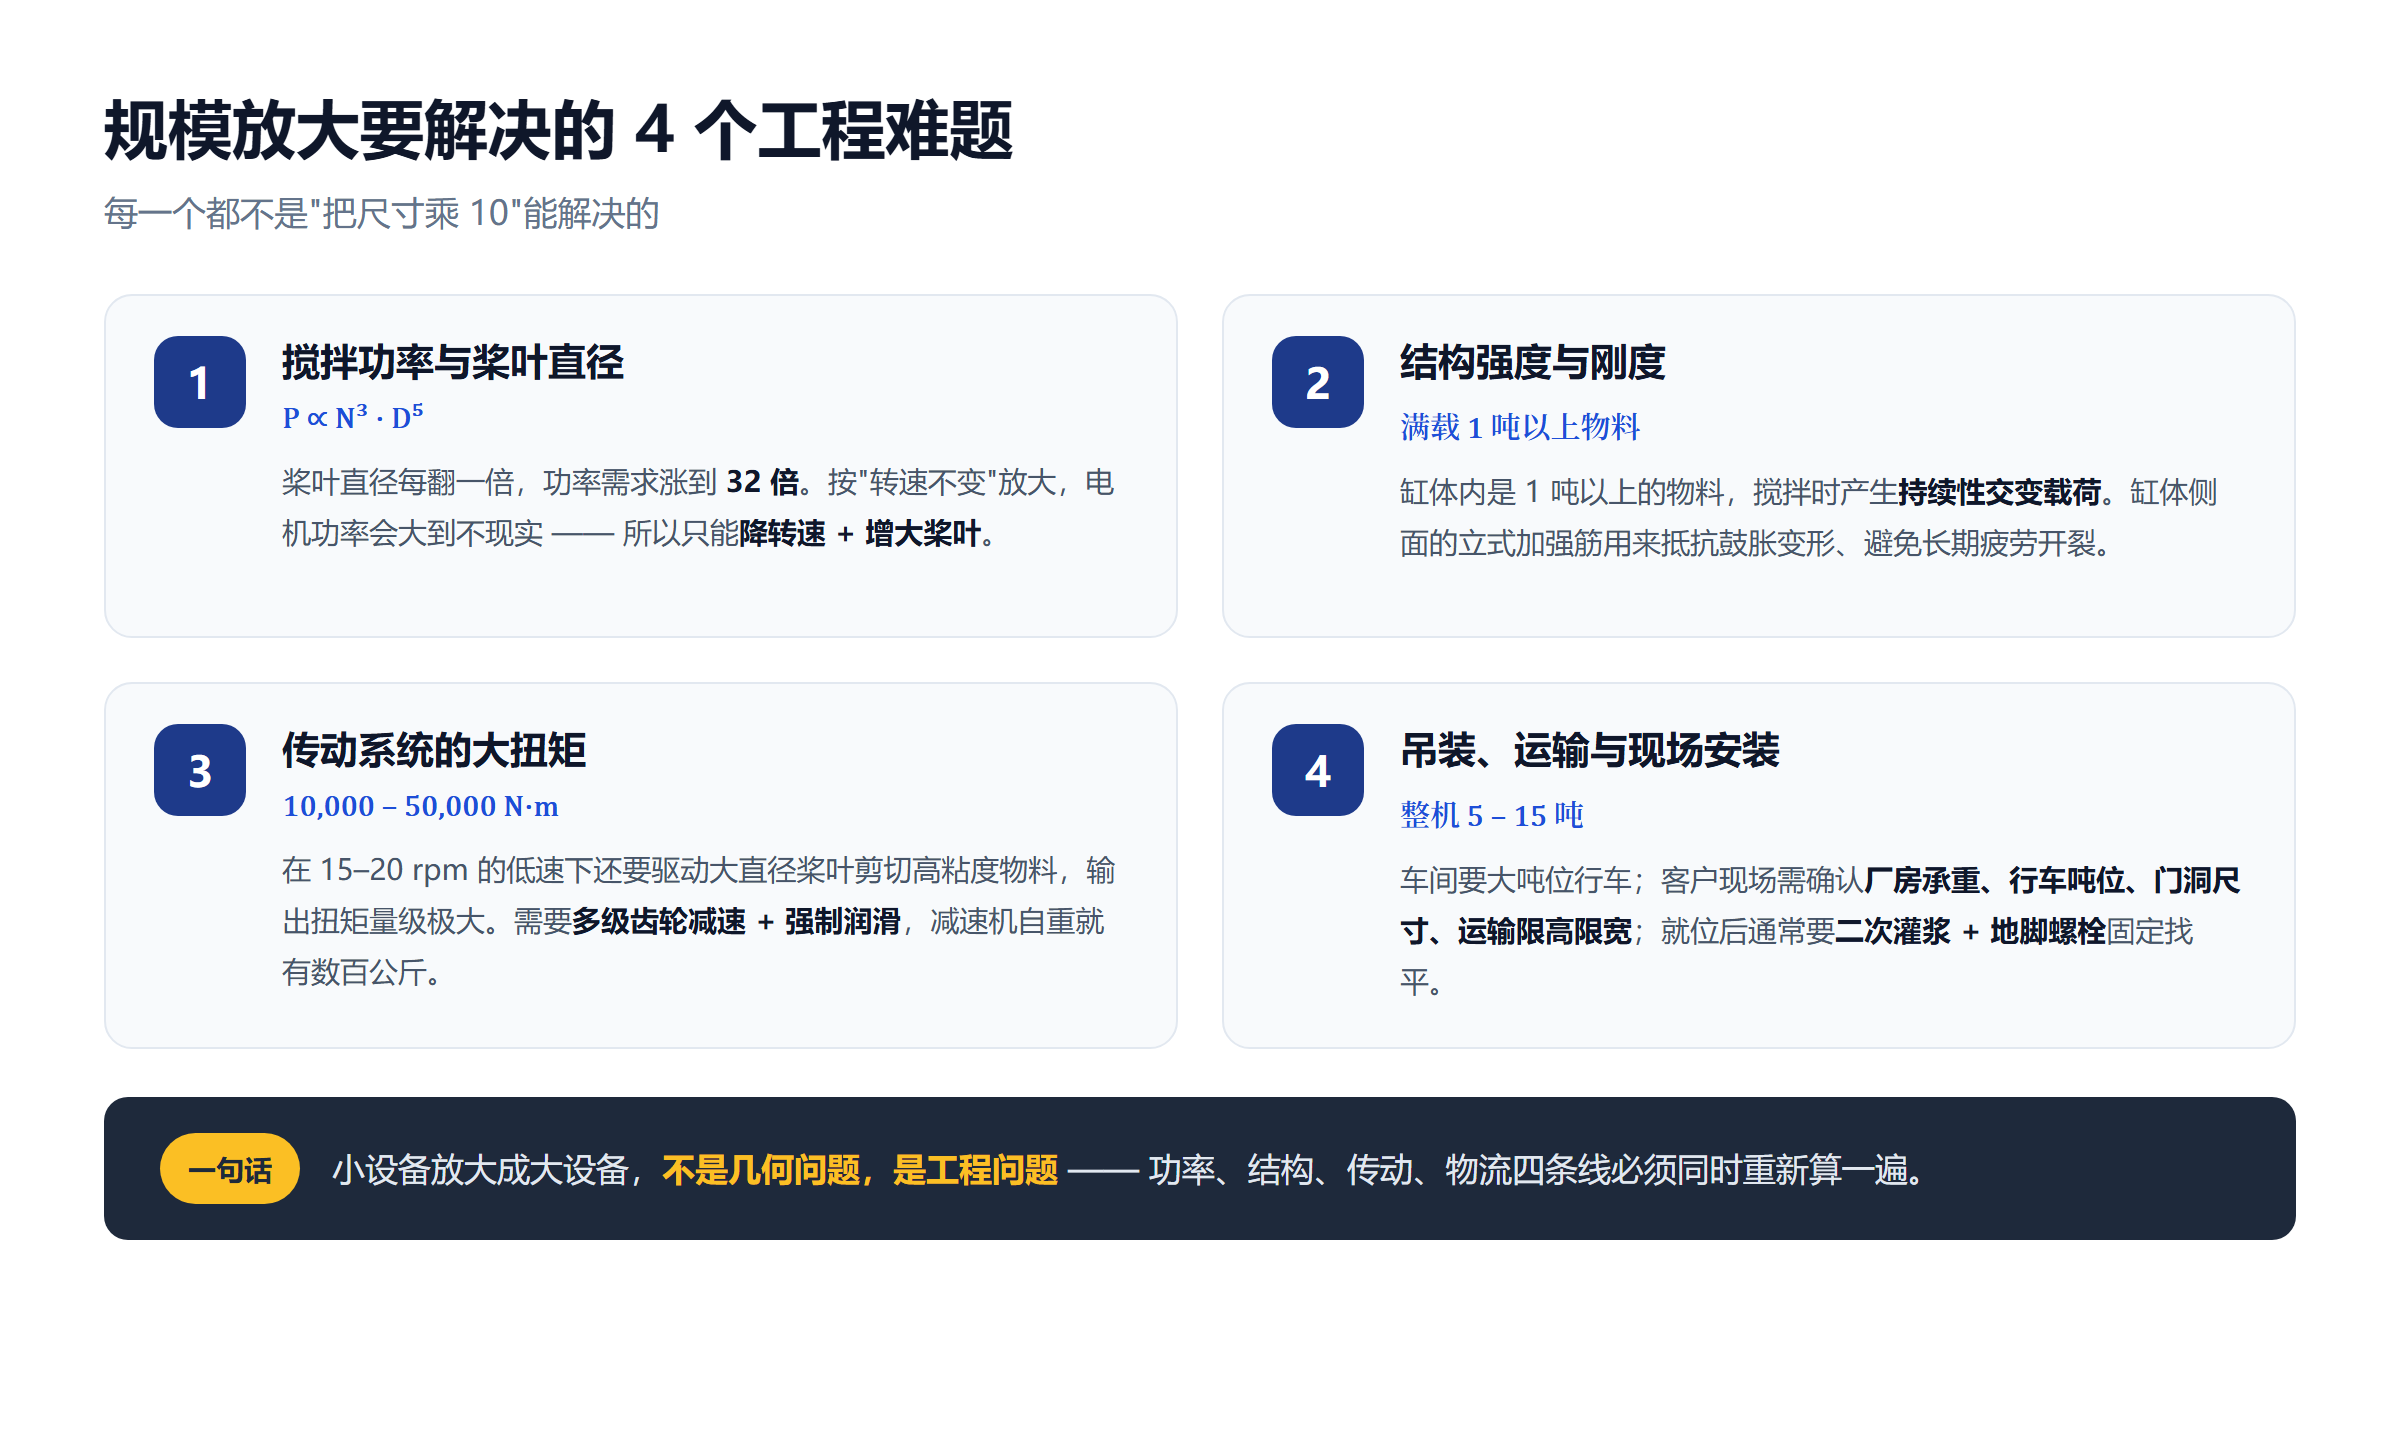
▲ 功率、结构、传动、物流 —— 四条线必须同时重新算一遍
难题 1:搅拌功率与桨叶直径的 5 次方关系
搅拌功率的经验关系是:
P ∝ N³ · D⁵(P 为功率,N 为转速,D 为桨叶直径)
桨叶直径每增加 1 倍,功率需求增加 32 倍。如果按"转速不变"放大,1000L 设备的电机功率会大到不现实。
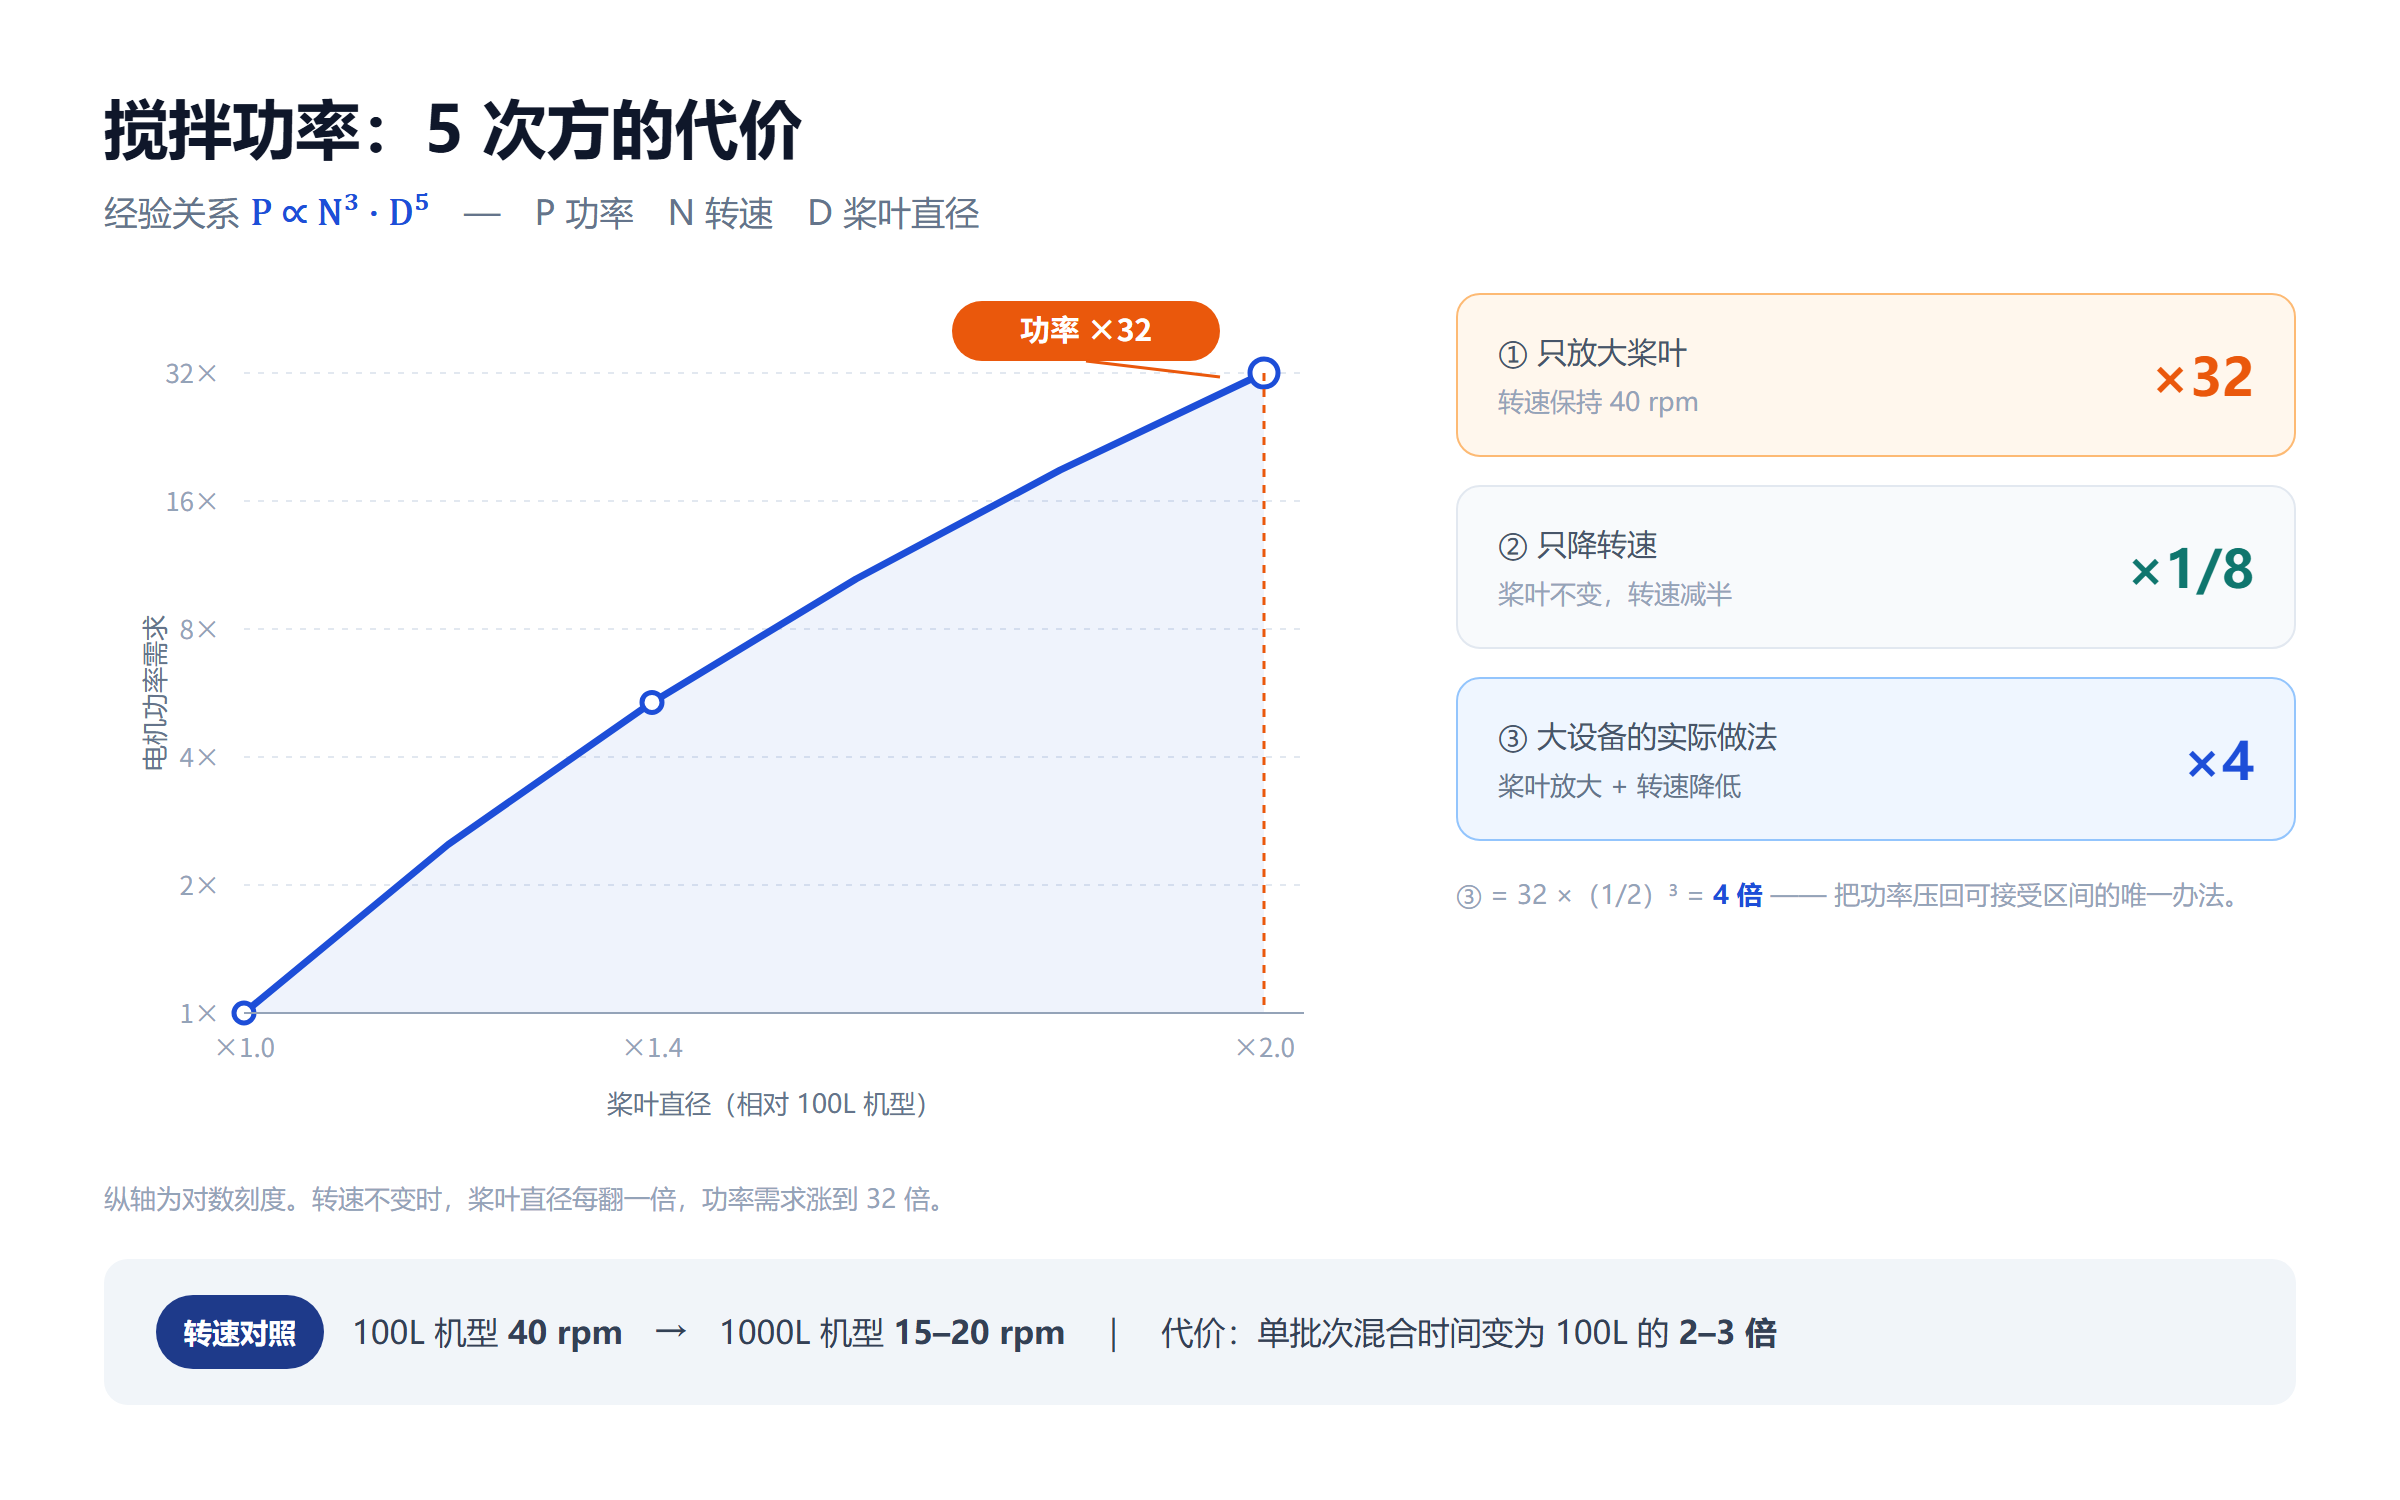
▲ 纵轴为对数刻度 —— 桨叶放大与降转速同时做,才能把功率压回可接受区间
所以大设备的实际做法是:降转速 + 增大桨叶。100L 机型转速可能 40 rpm,1000L 机型降到 15–20 rpm——通过降低剪切速率来控制功率和温升。
代价是:混合时间变长。1000L 的单批次混合时间通常是 100L 的 2–3 倍。
难题 2:结构强度与刚度
1000L 设备满载时,缸体里是 1 吨以上的物料(按密度 1.2 计算)。物料在搅拌时产生的交变载荷,会让缸体承受持续的应力循环。
大设备的缸体与机架外侧会焊接立式加强筋——这些筋不是为了"好看",而是:
- 抵抗缸体的鼓胀变形(内压 + 物料侧压)
- 提高整体刚度,避免长期运行后的疲劳开裂
- 把载荷传递到底座,在保证强度的前提下控制壁厚
难题 3:传动系统的大扭矩
卧式捏合机的减速机要输出极大的扭矩——因为在 15–20 rpm 的低速下,还要驱动大直径桨叶剪切高粘度物料。
实拍图里,缸体和电机之间那个大直径的圆筒形护罩及其后方的减速机构,尺寸明显超出小设备。这不是"配大了",而是低速大扭矩工况的必然结果:
- 输出扭矩通常在 10,000–50,000 N·m 量级
- 需要多级齿轮减速 + 强制润滑
- 减速机自身重量就有数百公斤
难题 4:吊装、运输与现场安装
1000L 卧式捏合机的整机重量通常在 5–15 吨(含减速机、电机、底座)。
实拍图背景里能看到车间的大吨位行车——这是生产环节的必要条件。而到了客户现场,还要解决:
- 运输:需要平板车 + 吊车,超宽部件可能要办超限运输许可
- 卸货:客户现场必须具备相应吊装能力
- 找平:大设备对基础平整度要求高,通常需要二次灌浆 + 地脚螺栓固定
三、从实拍图读出的 5 个大设备设计逻辑
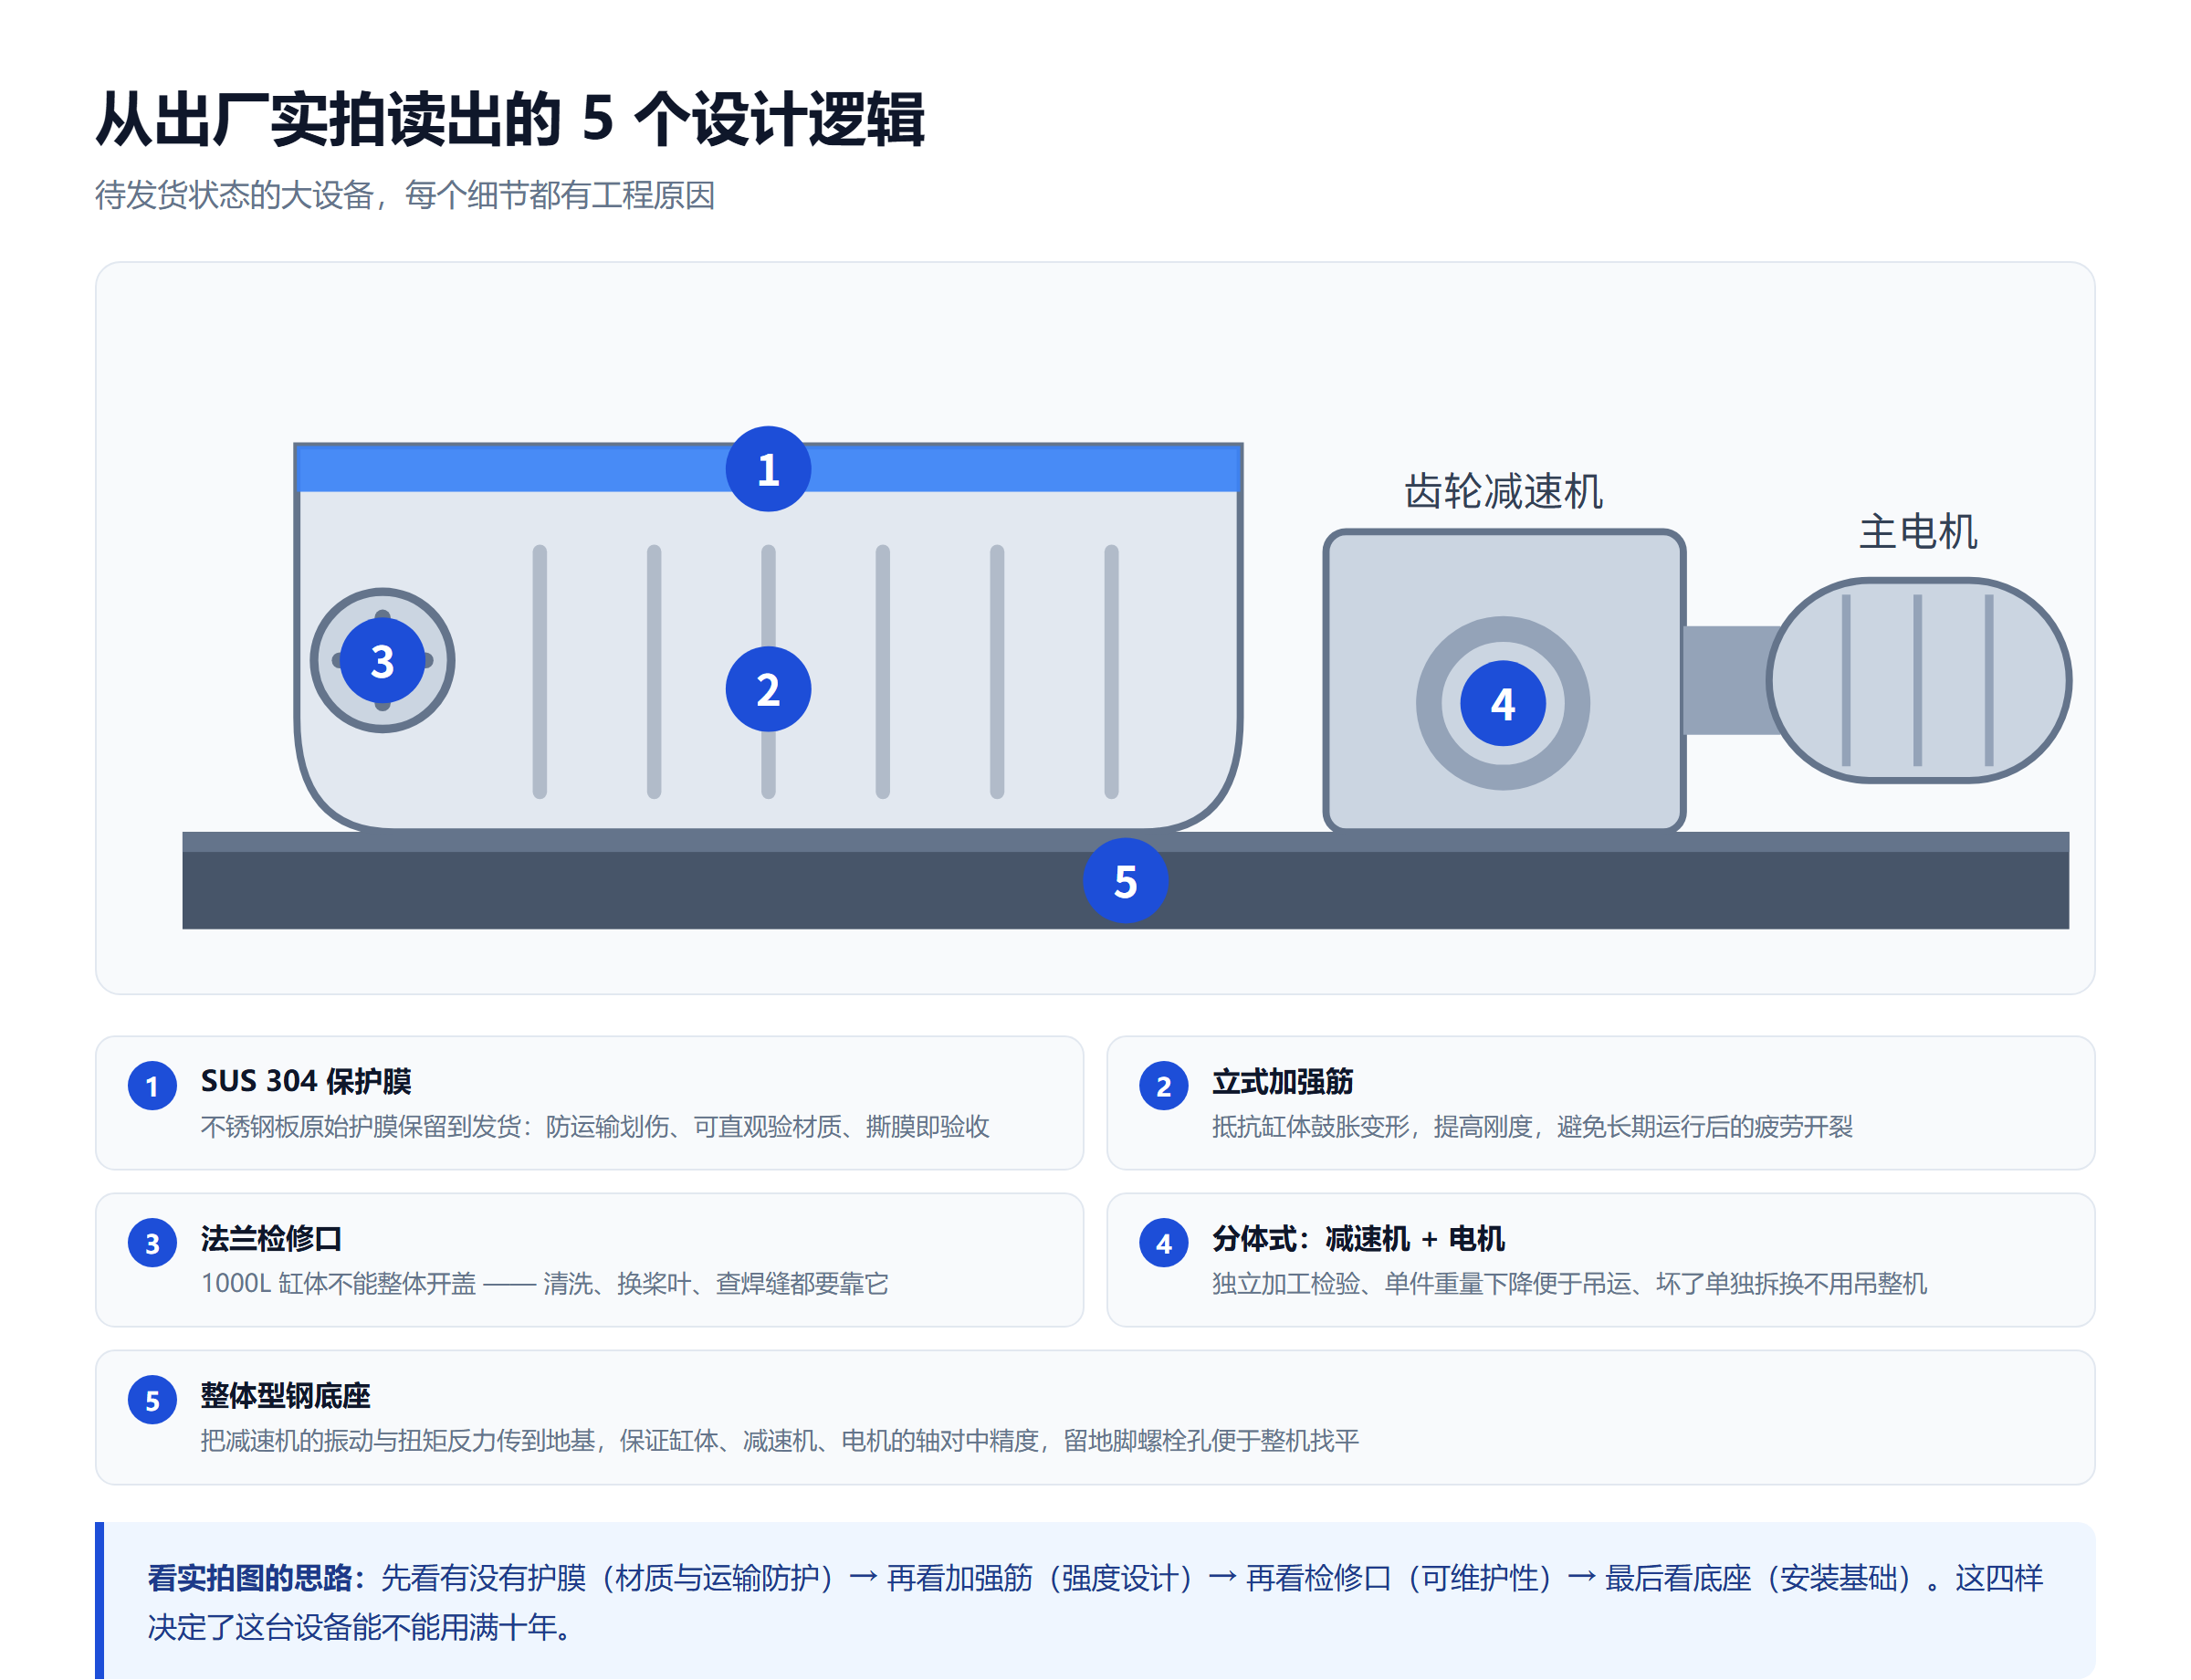
▲ 结构示意线图 —— 缸体护膜、立式加强筋、法兰检修口、分体式传动、整体型钢底座(示意图,非本机实拍)
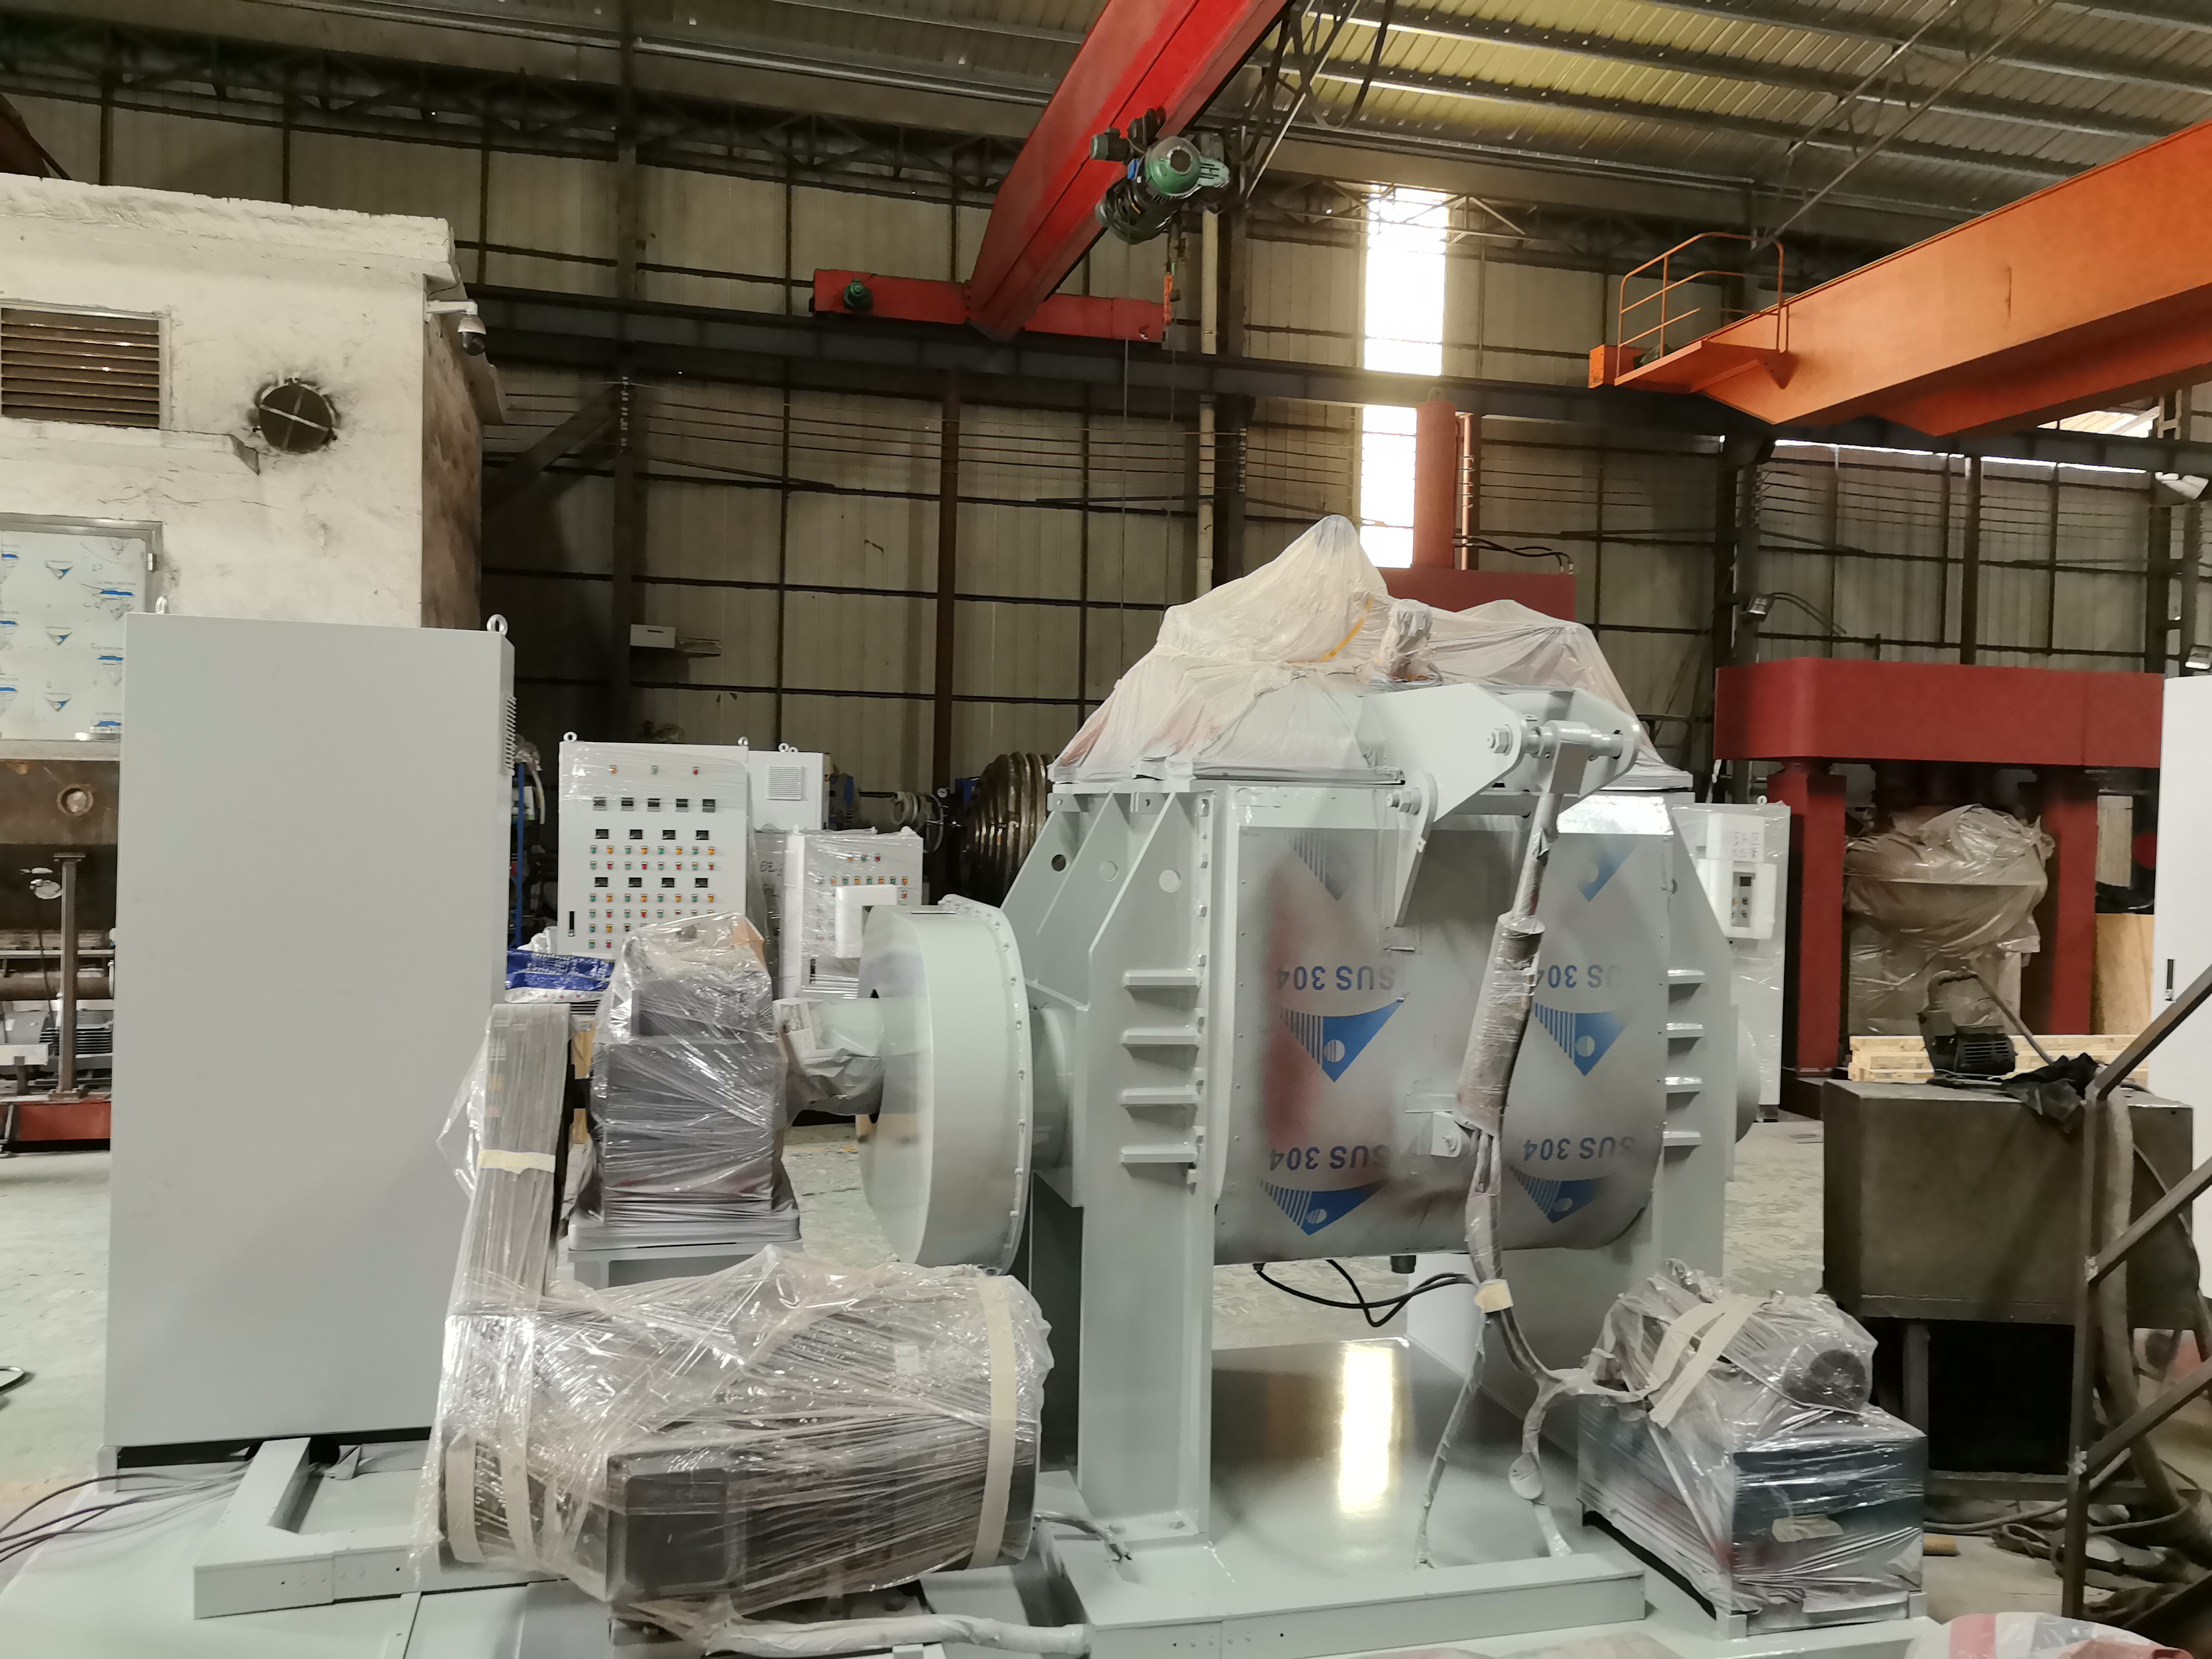
▲ 同型号设备的另一角度 —— 缸体、联轴器护罩、电机分体布置,配合独立电控柜;电机等部件一律用薄膜包裹防潮防尘
逻辑 1:缸体贴保护膜出厂——SUS 304 的防护细节
实拍图中缸体表面贴着蓝色的 "SUS 304" 保护膜,这是不锈钢板材出厂时的原始保护膜。保留到发货,是为了:
- 防止运输、吊装过程中的划伤(不锈钢划痕无法修复,只能整体重抛)
- 让客户直观确认材质(304 标识清晰可见)
- 安装完成、调试前才撕膜,撕膜即验收
逻辑 2:分体式结构——缸体、减速机、电机分开
实拍图里,缸体、减速机、电机是三个独立部件(电机还单独包着膜)。大设备普遍采用分体式设计:
- 制造:各部件独立加工、独立检验,装配精度可控
- 运输:分体后单件重量下降,便于吊装和运输
- 维护:减速机、电机坏了可以单独拆换,不用吊整机
逻辑 3:法兰检修口——大缸体必须留检修通道
设备端面能看到带一圈螺栓的大尺寸盖板。1000L 级别的设备不能像小设备一样"整体开盖",必须留专门的检修口:
- 清洗时人员、工具可以进入
- 桨叶磨损后可以更换
- 内部焊缝可以定期检查
逻辑 4:整体底座——把载荷分散到地面
实拍图中所有部件都安装在一个整体型钢底座上。这个底座的作用是:
- 把减速机的振动和扭矩反力传递到地基
- 保证缸体、减速机、电机的轴对中精度(对中偏差会加速轴承磨损)
- 底座留地脚螺栓孔,安装时整体找平
逻辑 5:立式加强筋——用结构而不是厚度解决问题
大缸体如果靠加厚壁板来抗变形,重量和成本都会失控。更常见的做法是在缸体外侧焊立式加强筋,用截面惯性矩换取刚度——这也是大设备和小设备在外观上最明显的差别之一。
四、5 个 1000L 设备选型参数
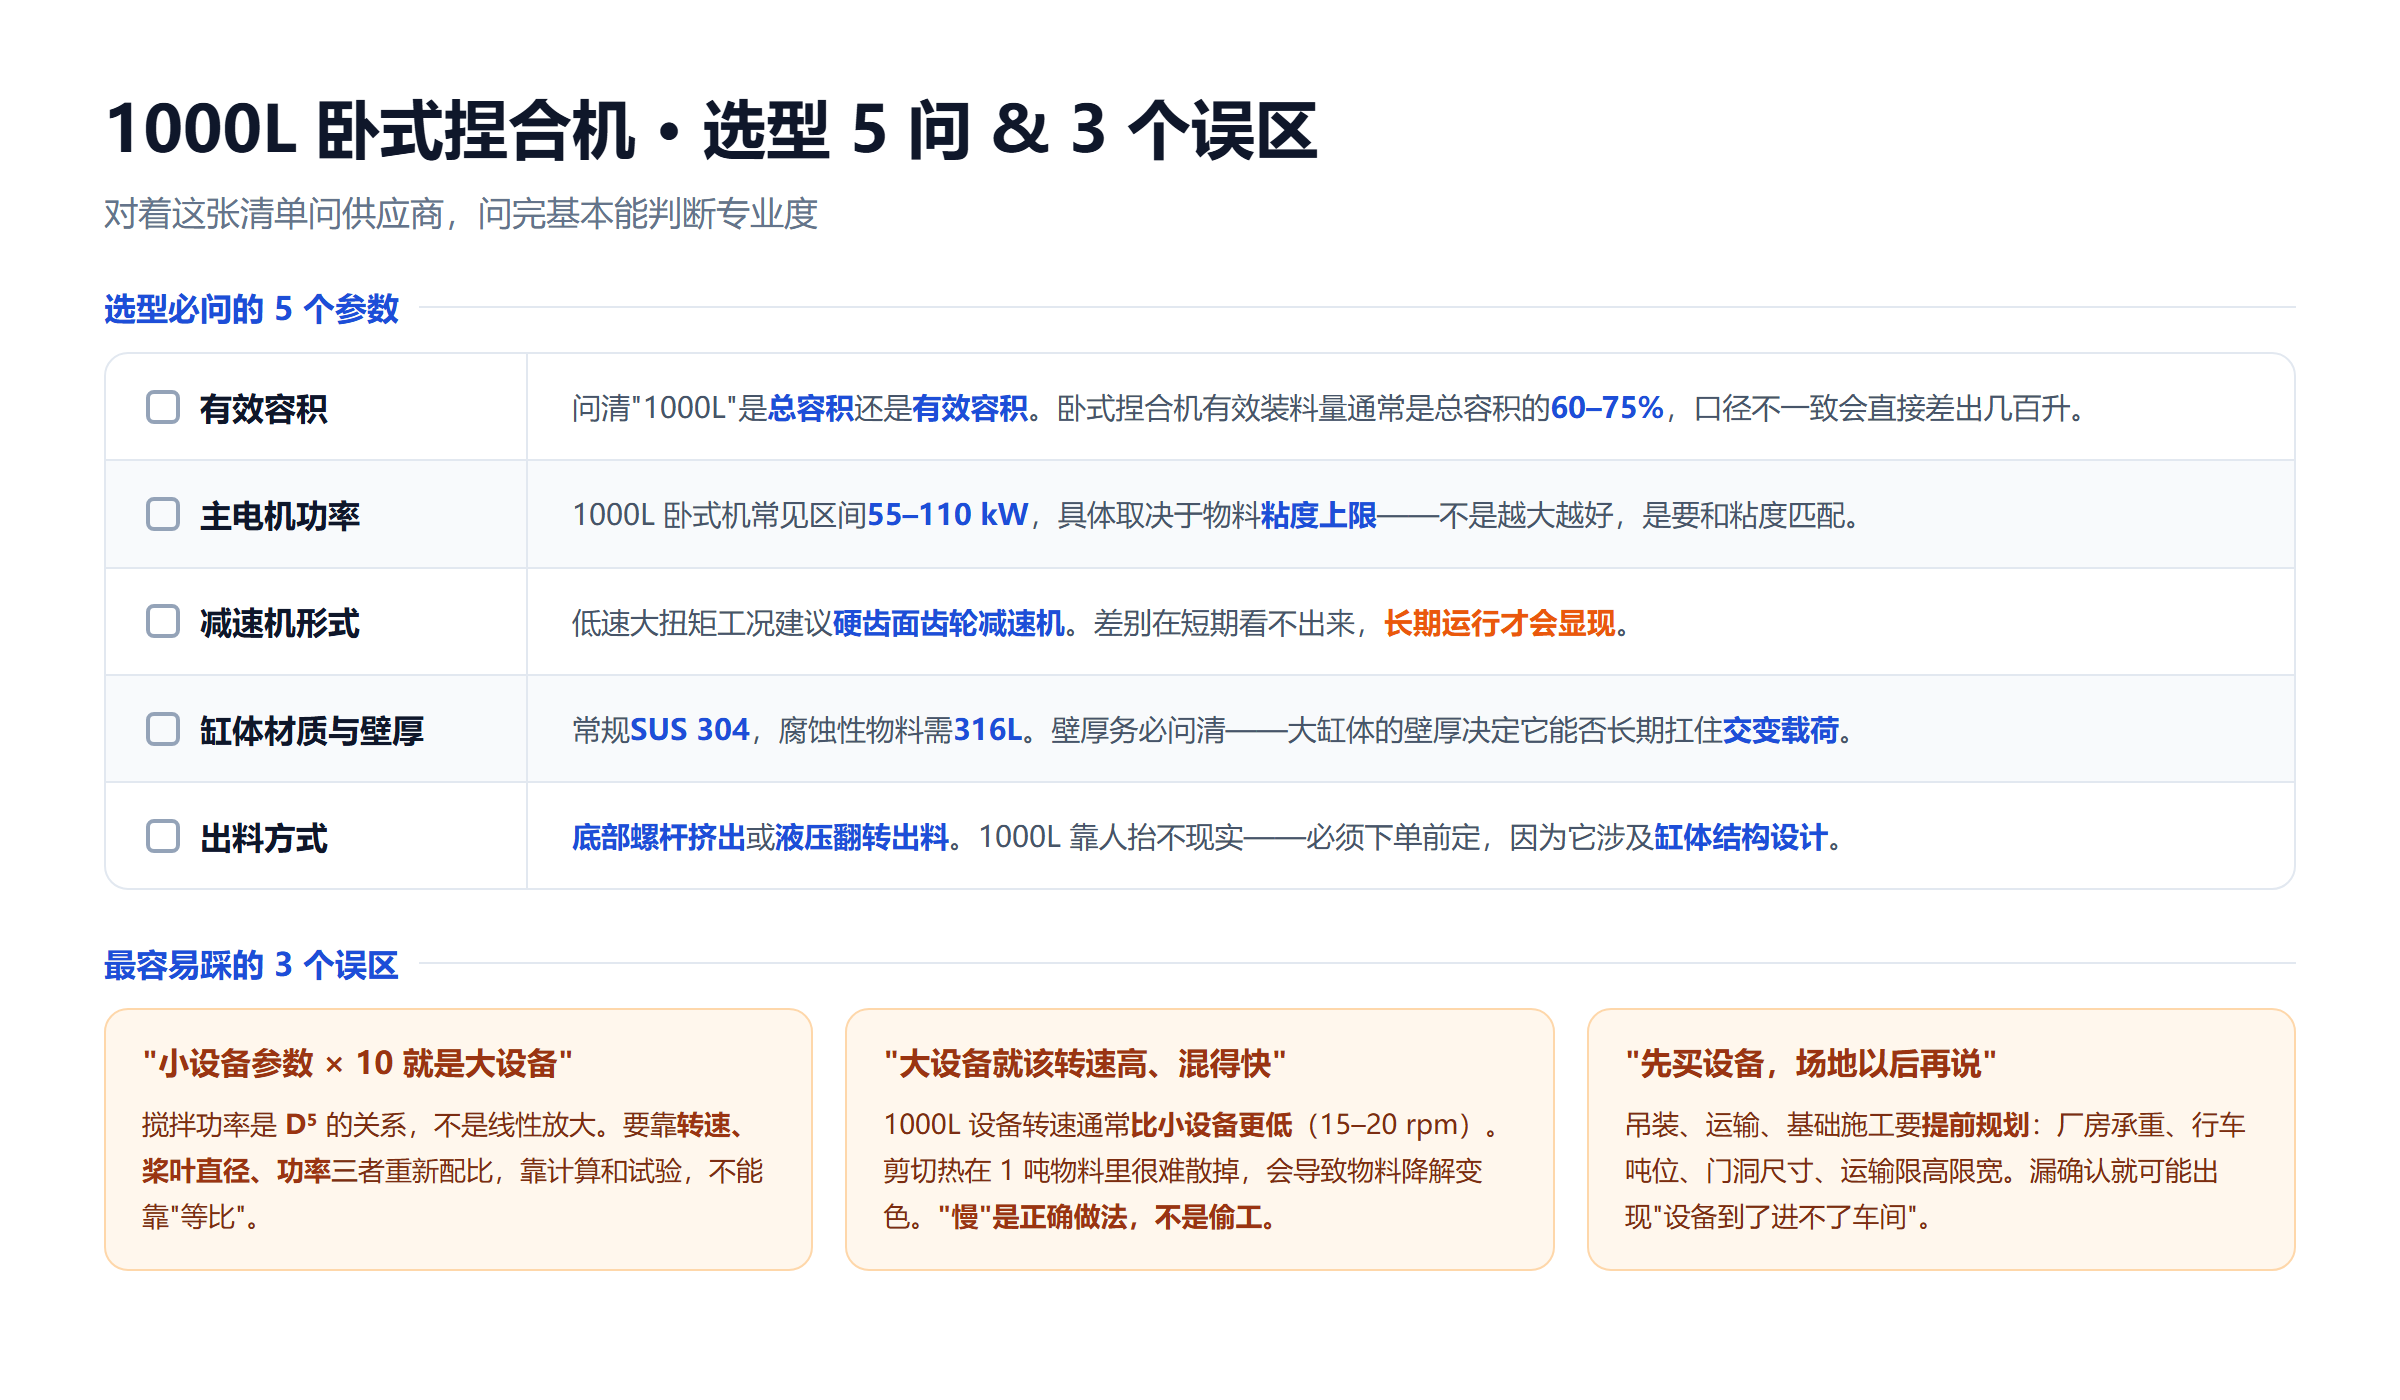
▲ 建议对着这张清单逐条问供应商,问完基本能判断专业度
| 参数 | 关注点 |
|---|---|
| 有效容积 | 1000L 是总容积还是有效容积?卧式捏合机的有效装料量通常是总容积的 60–75%,问清楚口径 |
| 主电机功率 | 1000L 卧式机通常在 55–110kW 区间,具体取决于物料粘度上限 |
| 减速机形式 | 低速大扭矩工况建议用硬齿面齿轮减速机,可靠性差异在长期运行中才会显现 |
| 缸体材质与壁厚 | 实拍图为 SUS 304;腐蚀性物料需 316L。壁厚同样要问清楚——大缸体的壁厚决定它能不能扛住长期交变载荷 |
| 出料方式 | 1000L 设备出料靠人抬不现实,通常是底部螺杆挤出或液压翻转出料——必须提前定,涉及缸体结构设计 |
五、3 个常见误区
- "把小设备参数乘以 10 就是大设备" —— 搅拌功率是 D⁵ 的关系,不是线性放大。真正的放大要通过转速、桨叶直径、功率三者重新配比,靠计算和试验,不能靠"等比"。
- "大设备就是要转速高、混得快" —— 1000L 设备的转速通常比小设备更低(15–20 rpm)。高转速带来的剪切热在 1 吨物料里很难散掉,会导致物料降解、变色。"慢"是大设备的正确做法,不是偷工。
- "先买设备,安装场地以后再说" —— 1000L 设备的吊装、运输、基础施工需要提前规划:厂房承重、行车吨位、门洞尺寸、运输路线限高限宽。这些没确认就下单,可能出现"设备到了进不了车间"的尴尬。
关于金昶泰(JCT Machinery)
- 高粘度混合装备源头厂家
- 主营:真空捏合机、立式捏合机、双行星动力混合机、强力分散机、反应釜、热熔胶/硅酮胶整线
- 工厂:广东佛山南海区丹灶镇东联金城工业区
- 官网:www.fsjct.com | 邮箱:contact@jctmixing.com
- 联系人:罗小姐 18138373963