
生产工艺与捏合环节
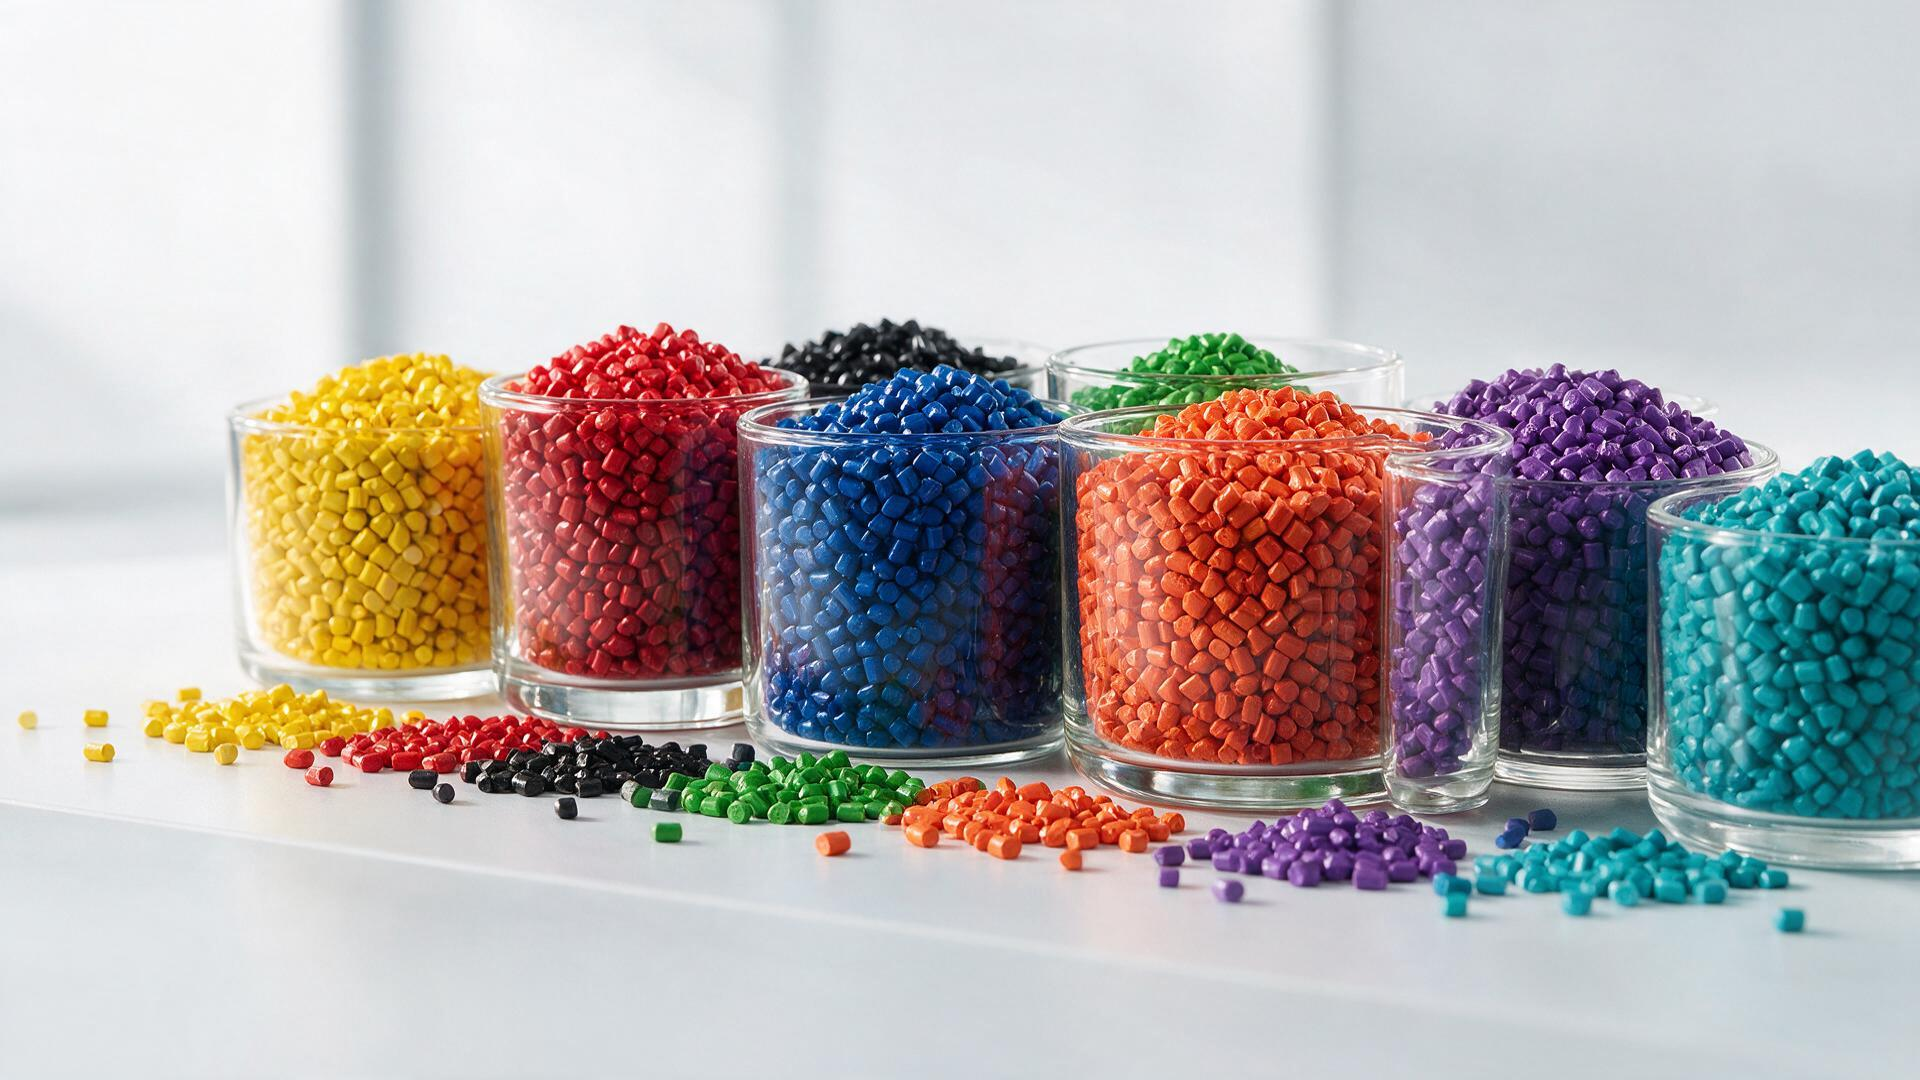
色母粒的生产主线:载体树脂熔融 → 高比例颜料分散 → 分散剂/偶联剂调配 → 出料造粒。颜料分散是核心价值——团聚体未打开,下游制品就会出现色点、条纹与色差。
典型捏合工序:
- 载体熔融:载体树脂或蜡先入缸熔融,建立流动相;
- 颜料分批投入:分 3~5 批投粉,每批捏合至完全"吃粉"润湿再投下一批,严防结团夹心;
- 高剪切分散:小间隙强剪切打开颜料团聚体(更细的解聚由下游双螺杆/三辊完成);
- 助剂加入:分散蜡、偶联剂中后段加入,避免过早挥发;
- 出料造粒:螺杆出料直连双螺杆或拉条造粒。
关键控制点:吃粉速度与粉尘控制;刮板细度检验分散质量;换色清洗防串色;超细颜料对设备的磨损防护。
物料特性 → 设备要求对应
| 物料特性 | 对工艺的影响 | 对应设备要求 |
|---|---|---|
| 颜料超细粉、磨损性强 | 桨叶缸壁磨损、金属污染 | 碳化钨堆焊或陶瓷涂层耐磨处理 |
| 粉体轻、飞扬、易团聚 | 投料损耗、分散不匀 | 密闭投料、强剪切捏合、刮壁结构 |
| 颜料载量高(20%~60%) | 扭矩大、吃粉慢 | 低转速大扭矩机型 |
| 换色频繁 | 串色、清洗成本高 | 液压翻缸、快拆可清洗结构 |
| 载体/助剂热敏 | 变色分解 | 夹套温控、温度记录 |
色母粒捏合机选型先看耐磨与换色便利性,再看扭矩——这两点直接决定运行成本。