
生产工艺与捏合环节
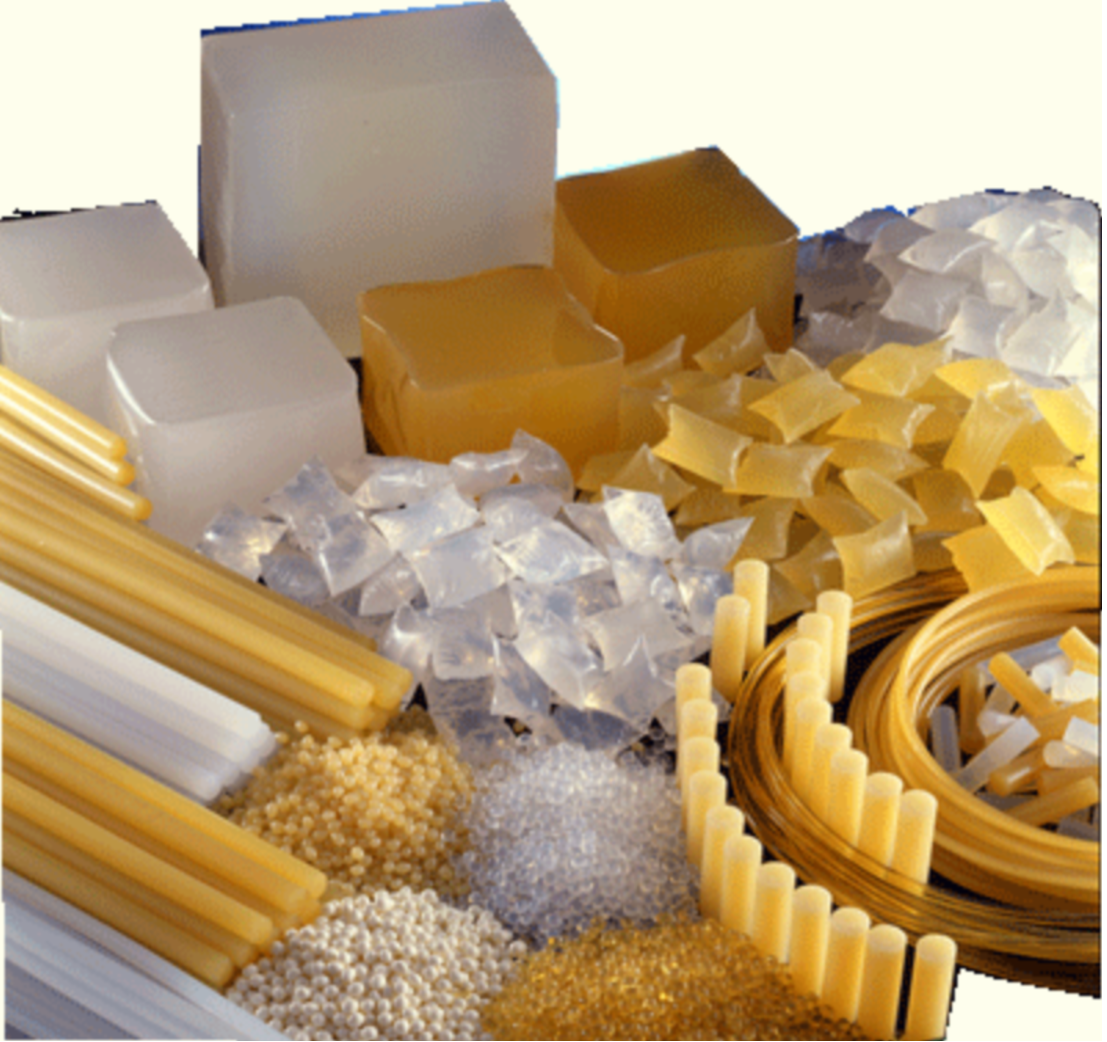
热熔胶(EVA、SBS、聚烯烃基)的生产主线:基料熔融 → 增粘树脂互溶 → 抗氧剂等助剂 → 真空脱挥 → 螺杆出料造粒/成型。捏合机承担熔融共混段,是整条线的"热历史管理中心"——混合均匀度决定初持力与剥离强度,受热历程决定黄变与气味。
典型捏合工序:
- 熔融:EVA/橡胶类基料与蜡类先入缸,导热油夹套升温至 150~180 ℃,低速捏合至完全熔融;
- 增粘树脂分批加入:松香酯、石油树脂分批投入,充分互溶后再加下一批,控制单批温升;
- 助剂复配:料温稳定后加入抗氧剂(如 1010/168),超过其分解温度会失效;
- 真空脱挥:约 -0.09 MPa 脱除水分与低沸物,防止胶条气孔与涂布缩孔;
- 出料:螺杆出料直连挤出造粒或成型,全程保温防止凝固堵料。
关键控制点:温度均匀性(局部过热即黄变、凝胶、气味);抗氧剂的加入时机与温度窗口;总受热时间尽量短。
物料特性 → 设备要求对应
| 物料特性 | 对工艺的影响 | 对应设备要求 |
|---|---|---|
| 高温熔体(150~180 ℃),冷却即固化 | 管路死角冷凝堵料 | 导热油夹套加热、保温出料、无冷区结构 |
| 熔体粘度高、含矿物填料 | 桨叶缸壁磨损 | 桨叶表面硬化/堆焊耐磨层 |
| 抗氧剂与树脂热敏 | 过热分解、黄变 | 精准控温、低剪切均匀混合 |
| 连续化生产需求 | 批次衔接停顿影响产能 | 螺杆出料直连挤出成型线 |
| 换色换胶频繁 | 残留串色、清洗难 | 液压翻缸彻底出料、快拆清洗 |
热熔胶捏合机的选型重心是温控精度与保温出料结构,出料几乎都选螺杆式以对接下游连续成型。